

A hosszú mély furatok hidraulikus hónológéppel történő hónolása egy sor speciális megfontolást igényel. Hidraulikus hónológépek beszállítójaként a saját bőrömön tapasztalhattam a folyamat során felmerülő egyedi kihívásokat és követelményeket. Ebben a blogban azokról a kulcstényezőkről fogok beszélni, amelyeket figyelembe kell venni a hosszú mélységű lyukak hidraulikus hónológéppel történő csiszolásakor.
1. Gép kiválasztása
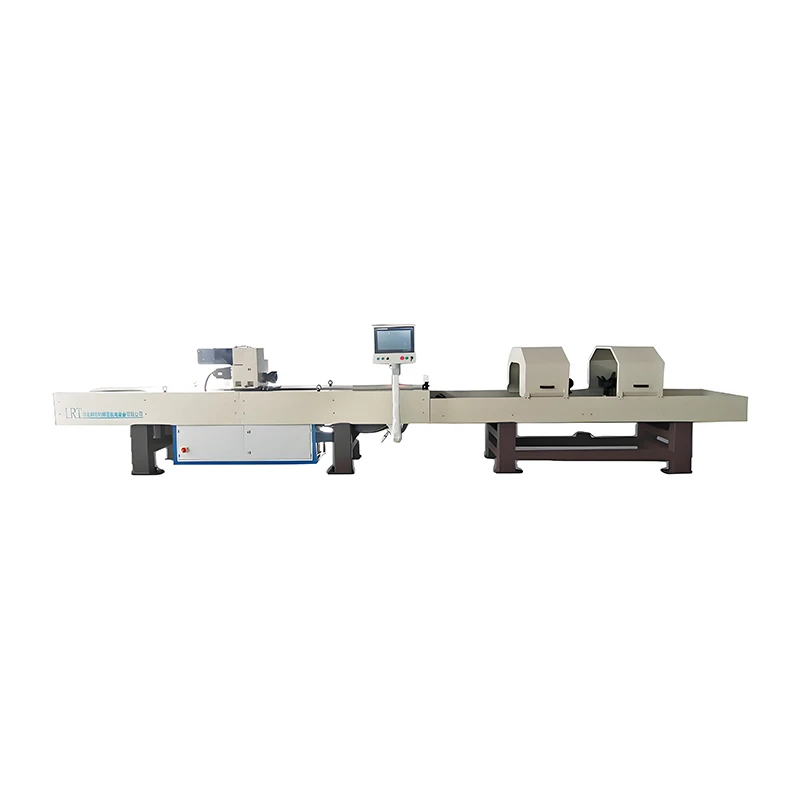
A hosszú mély furatok hónolásánál az első lépés a megfelelő hidraulikus hónológép kiválasztása. A különböző gépek eltérő képességekkel és specifikációkkal rendelkeznek, és kulcsfontosságú, hogy olyan gépet válasszunk, amely megfelel a munka speciális követelményeinek. Például, ha nagyon hosszú és mély lyukakkal van dolgod, aMélylyuk vízszintes hónológéplehet a legmegfelelőbb lehetőség. Ezt a géptípust a mély lyukak nagy pontosságú és hatékony kezelésére tervezték.
Másrészt, ha hengereket csiszol, aHengerhónoló gépjobb választás lenne. Ezeket a gépeket kifejezetten úgy tervezték, hogy elérjék a hengerek kívánt felületi minőségét és méretpontosságát.
Nagyüzemi műveleteknél vagy nagy teherbírású munkadarabok kezelésekor aNagy vízszintes hidraulikus hónológépbiztosítani tudja a szükséges teljesítményt és stabilitást.
2. Szerszámok és csiszolóanyagok
A szerszámok és csiszolóanyagok megválasztása egy másik kritikus szempont a hosszú mély lyukak csiszolásakor. A felhasznált csiszolóköveket vagy csiszolóanyagokat a munkadarab anyaga, a szükséges felületkezelés, valamint a furat átmérője és mélysége alapján kell kiválasztani.
Kemény anyagok, például edzett acél vagy öntöttvas esetén agresszívebb csiszolóanyagra lehet szükség a kívánt anyageltávolítási sebesség eléréséhez. Ezzel szemben puhább anyagok esetén finomabb csiszolóanyagot lehet használni a túlzott anyageltávolítás elkerülése és a simább felület elérése érdekében.
A csiszoló típus mellett a csiszolókövek mérete és alakja is fontos szerepet játszik. A köveknek megfelelő méretűnek kell lenniük, hogy illeszkedjenek a lyuk átmérőjéhez, és el kell érniük a lyuk teljes mélységét. Speciális szerszámokra lehet szükség a hosszú mélységű furatok esetében, hogy egyenletes hónolást biztosítsunk a furat teljes hosszában.
3. Hűtőfolyadék és kenés
A hűtőfolyadék és a kenés elengedhetetlen a hosszú mélységű lyukak csiszolásához. A hűtőfolyadék segít elvezetni a hónolási folyamat során keletkező hőt, megakadályozza a munkadarab túlmelegedését és csökkenti a hőkárosodás kockázatát. Segít a hónolás során keletkező törmelékek és forgácsok elmosásában is, tisztán tartja a hónolóköveket és megakadályozza az eltömődést.
A felhasznált hűtőfolyadék típusát a munkadarab anyaga és a hónolási eljárás alapján kell kiválasztani. A vízbázisú hűtőfolyadékokat általában általános hónolási alkalmazásokhoz használják, mivel költséghatékonyak, és jó hűtési és kenési tulajdonságokat biztosítanak. Egyes anyagok, például alumínium vagy titán esetében azonban speciális hűtőfolyadékokra lehet szükség a korrózió vagy a kémiai reakciók megelőzésére.
A megfelelő kenés szintén kulcsfontosságú a hónolókövek és a munkadarab közötti súrlódás csökkentésében, javítva a felületminőséget és meghosszabbítva a hónolókövek élettartamát. A kenőanyagot a megfelelő mennyiségben és megfelelő időközönként kell felvinni az optimális teljesítmény érdekében.
4. Munkadarab rögzítése
A munkadarab megfelelő rögzítése elengedhetetlen a pontos és egyenletes hónolási eredmények biztosításához. A munkadarabot biztonságosan a helyén kell tartani, nehogy elmozduljon a hónolási folyamat során. Ez különösen fontos a hosszú mélységű furatok esetében, mivel minden mozgás egyenetlen hónolást és rossz felületminőséget eredményezhet.
A rögzítési módot a munkadarab alakja és mérete alapján kell megválasztani. Hengeres munkadaraboknál tokmány vagy befogópatron használható a munkadarab helyben tartásához. Szabálytalan alakú munkadarabok esetén egyedi rögzítésekre lehet szükség a megfelelő beállítás és alátámasztás érdekében.
A munkadarab biztonságos rögzítése mellett a rögzítésnek lehetővé kell tennie a könnyű hozzáférést a csiszolandó furathoz is. Ehhez speciális rögzítőelemek vagy szerszámok használatára lehet szükség annak biztosítására, hogy a hónoló kövek elérjék a furat teljes mélységét.
5. Paraméterek hónolása
A hónolási paramétereket, például a hónolási sebességet, az előtolási sebességet és a nyomást gondosan be kell állítani a kívánt eredmény eléréséhez. Ezek a paraméterek számos tényezőtől függenek, beleértve a munkadarab anyagát, a furat átmérőjét és mélységét, valamint a hónológép és a használt szerszámok típusát.
A hónolási sebességet úgy kell megválasztani, hogy a hónolókövek optimális vágási sebességgel működjenek. A túl nagy sebesség túlzott kopást okozhat a hónoló köveken, és rossz felületminőséget eredményezhet, míg a túl alacsony sebesség nem hatékony anyageltávolításhoz vezethet.
Az előtolási sebesség határozza meg, hogy a hónoló kövek milyen sebességgel mozognak a furat hosszában. Megfelelő előtolás szükséges az egyenletes hónolás biztosításához, valamint a túl- vagy alulhónolás elkerüléséhez.
A hónolási nyomást úgy kell beállítani, hogy megfelelő erőt biztosítson a hónoló kövekre. A túl nagy nyomás a hónolókövek gyors elhasználódását okozhatja, és károsíthatja a munkadarabot, míg a túl alacsony nyomás az anyag eltávolítását elégtelenné teheti.
6. Minőségellenőrzés
A minőségellenőrzés fontos része a hónolási folyamatnak, különösen hosszú mélységű lyukak esetén. A csiszolt lyukak rendszeres ellenőrzése szükséges annak biztosítása érdekében, hogy megfeleljenek az előírt előírásoknak.
Ezt különféle mérőeszközökkel, például mikrométerekkel, furatmérőkkel és felületi érdességmérőkkel lehet elvégezni. Az ellenőrzést a csiszolási folyamat különböző szakaszaiban kell elvégezni, hogy korán felismerjék a problémákat és elvégezzék a szükséges módosításokat.
A méretellenőrzés mellett a csiszolt furatok felületi minőségét is ellenőrizni kell. A sima és egyenletes felületkezelés elengedhetetlen a munkadarab megfelelő működéséhez, különösen olyan alkalmazásokban, ahol szűk tűrések és alacsony súrlódás szükséges.
7. Kezelői képzés
A kezelői képzés elengedhetetlen a hidraulikus hónológép sikeres működéséhez, különösen hosszú mély furatok hónolásánál. A kezelőnek ismernie kell a gép működését, a szerszámozást és a hónolás paramétereit.
A megfelelő képzés segíthet a kezelőnek abban, hogy megértse a hosszú mély lyukak csiszolásának sajátos követelményeit, és elvégezze a szükséges beállításokat a legjobb eredmény elérése érdekében. Segíthet a balesetek megelőzésében, valamint a kezelő és a berendezés biztonságának biztosításában.

Következtetés
A hosszú mély furatok hidraulikus hónológéppel történő hónolása különféle tényezők alapos mérlegelését igényli, beleértve a gép kiválasztását, a szerszámokat és a csiszolóanyagokat, a hűtőfolyadékot és a kenést, a munkadarab rögzítését, a hónolási paramétereket, a minőségellenőrzést és a kezelői képzést. Ezen tényezők figyelembe vételével kiváló minőségű hónolási eredményeket érhet el, és biztosíthatja a hónolási műveletek sikerességét.
Ha többet szeretne megtudni hidraulikus hónológépeinkről, vagy kérdése van a hosszú mélységű furatok hónolásával kapcsolatban, kérjük, forduljon hozzánk részletes megbeszélés és esetleges beszerzés érdekében. Elkötelezettek vagyunk amellett, hogy a legjobb megoldásokat és támogatást nyújtsuk az Ön csiszolási igényeihez.
Hivatkozások
- Smith, J. (2018). Fejlett hónolási technikák. Ipari Megmunkálási Lap, 25(3), 45-52.
- Johnson, A. (2019). Hidraulikus hónológépek: alapelvek és alkalmazások. Gyártástechnológiai Szemle, 12(2), 67-73.
- Brown, C. (2020). Minőségellenőrzés a hónolási folyamatokban. Precíziós Mérnöki Magazin, 30(4), 89-96.


